





Progresif Kalıplar Nedir?
Metal damgalama atölyeleri, binlerce aynı parçayı üretmeleri gerektiğinde progresif kalıplar kullanır. Şerit bir bobinden beslenir, kalıbın içinden geçer ve bitmiş parça arkadan düşer. Basına her vuruşta tüm işlemler aynı anda yapılır.
Onlara prog'un yerde öldüğünü söyleyenleri görüyorum. Bazı eski zamancılar hala çetenin öldüğünü söylüyor ancak bu terim 80'li yıllarda kullanım dışı kaldı.
Temel Fikir
Bir malzeme şeridin var. İş ne gerektiriyorsa, 0,020 soğuk haddelenmiş, 0,062 paslanmaz olabilir. Şerit, kalıp boyunca her seferinde bir adım indeksler. İstasyon 1 pilot deliklerinizi açabilir. İstasyon 2 bir yuva açar. İstasyon 3 bir mızrak yerleştirir. İstasyon 4 ilk formunuzu yapar. Ve bu şekilde son istasyon parçayı taşıyıcıdan kesene kadar devam eder.
Taşıyıcı şerit her şeyi bir arada tutan şeydir. Şeridin etrafa savrulmasını önlemek için yanlarda yeterli malzemeye ihtiyacınız var. Çok sıska ve şerit yürüyor. Çok geniş ve malzeme israfına neden oluyorsunuz. Gördüğüm çoğu iş, stok kalınlığına bağlı olarak 3 ila 6 mm arasındaki taşıyıcıları çalıştırıyor.
Pilotlar Neden Önemlidir?
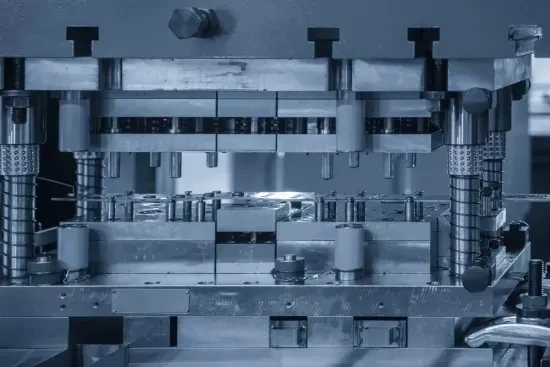
Pilotlar, pres kapanmadan önce şeridin yerini tespit ediyor. İyi pilotlar olmadan aşamalı hata alırsınız. Bu, son birkaç operasyonunuz bitene kadar her istasyonun bir miktar yanlış hizalama eklediği anlamına gelir.
Yuvarlak pilotlar çoğu iş için iyi çalışır. Bazı mağazalar, beslemedeki tüm döküntüleri çıkarmak için ilk vuruşta elmas pilotları kullanır. Michigan'da kurşun burunlu pilotlara küfreden bir yerde çalıştım ama dürüst olmak gerekirse pek bir fark görmedim.
Pilottan deliğe açıklığınız çap olarak 0,0003 ile 0,0008 arasında olabilir. Bundan daha sıkı olursa delikleri açarsın. Daha gevşek olursanız amacı bozarsınız.
İstasyon Sırası
Burada sihirli bir formül yok. İlk önce hangi özelliklerin girmesi gerektiğine bağlı olarak sırayı kabaca hazırlarsınız.
Pilotlar her zaman erken gider. Formlardan önce delikler. Mızrak bükme çizgisine yakınsa bükmeden önce mızraklayın. Kesim sonuncuya gider.
Bazen boş istasyonlara ihtiyaç duyarsınız. Diyelim ki altında açıklık gerektiren bir formunuz var ve bitişik zımbada yer yok. Bir istasyonu atlıyorsunuz. Size biraz pahalıya mal olur ama paraziti çözer.
Bileşik istasyonlar aynı anda iki şeyi yapar. Örneğin şeridin karşıt taraflarında bir delik ve bir form. Hatve uzunluğundan tasarruf sağlar ancak kalıbın yapımını ve bakımını daha karmaşık hale getirir.
Şerit Geliştirme
Adamların çuvalladığı yer burası. Parçayı açmanız ve ne kadar malzemeye ihtiyacınız olduğunu bulmanız gerekiyor. Boş boyutun bükülme paylarını hesaba katması gerekir. Farklı mağazalar farklı K faktörleri kullanır. 90 derecenin altındaki yumuşak çelikteki hava bükümleri için 0,42 kullanıyorum. Oradan yukarı çıkıyor.
Boşluğunuzu çözdükten sonra perdeyi bulursunuz. Parça uzunluğu artı parçalar arasındaki ağ. Kenara yakın bir yere yumruk attığınızda bozulma yaşamamanız için ağın yeterli olması gerekir. Temel kural minimum 1,5T'dir. Gördüğüm çoğu ilerici iş, güvenli olmak için 2T'yi çalıştırıyor.
Şerit genişliği, boş genişlik artı iki taşıyıcı artı trimdir. Daha iyi kullanım elde etmek için dar parçalarda iki veya üç çıkış yapabilirsiniz. Bu, şerit genişliği boyunca birden fazla parça anlamına gelir.
Besleme
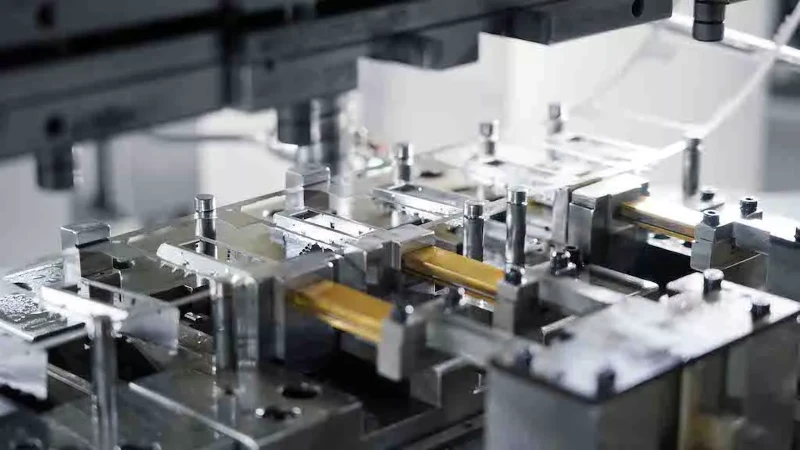
Çoğu ilerici kalıp işi hava beslemeleri veya servo beslemeleri kullanır. Rulo beslemeler de işe yarıyor ancak yağlı malzeme üzerinde kayıyor. Beslemenin baskıya zamanlanması gerekiyor. Pilotlar hala deliklerdeyken besleme ilerlerse şeridi yırtarsınız.
Besleme uzunluğu doğruluğu insanların düşündüğünden daha önemlidir. Dakikada 300 vuruş yapan bir kalıpta, her vuruşta 0,002 ilerleme hatası hızla toplanır. Bir bobinin yarısına geldiğinizde toleransın dışına çıkarsınız.
Yanlış beslemeler meydana geliyor. Ruloların üzerinde yağ olabilir. Sıkı noktaları olan bir bobin olabilir. Döngü kontrolü çalışıyor olabilir. Çoğu kalıpta yanlış besleme algılama özelliği vardır. Bir sensör pilot deliğin doğru noktada olup olmadığını kontrol eder. Eğer orada değilse basın durur.
Tonaj
Pres tonajının tüm kesme ve şekillendirme kuvvetlerinizin yanı sıra bir miktar güvenlik marjını da karşılaması gerekir. Tüm kesimlerinizin çevrelerini toplayın ve malzeme kalınlığı ve kesme mukavemeti ile çarpın. Bu sizin kesme tonajınızdır. Şekillendirme tonajı büküm uzunluğuna ve V kalıp açıklığına bağlıdır. Bunun için çizelgeler var.
Presleri hesaplanan tonajın 1,5 katıyla boyutlandıran adamlar gördüm. Bu, malzemedeki donuk zımbaların ve sert noktaların nedenidir.
Ters tonaj da önemlidir. Zımbanın malzemeyi delip geçmesiyle ortaya çıkan anlık geçiş. Bunun gibi şok yükleri presleri yıpratır ve kalıp pabuçlarını çatlatır. Zımbalardaki kesme yükün yayılmasına yardımcı olur.
Delme ve Kalıp Temizleme
Açıklık her malzeme için aynı değildir. Yumuşak alüminyum belki yan başına kalınlığın yüzde 6'sını kaplar. Soğuk haddelenmiş çelik yüzde 8'e yaklaştı. Paslanmazlık yüzde 10 ya da 12 civarında arttı.
Çok sıkı olması durumunda kesim kenarında ikincil bir kesme meydana gelir. Çift kırılma çizgisine benziyor. Ayrıca yumruklarınızı daha çabuk yıpratır. Çok gevşek olduğunuzda devrilme ve ağır çapaklanma meydana gelir.
Açıklığı bir tel ölçerle kontrol ediyorum. Veya bir test parçasını maviye boyayıp kırılmaya bakabilirsiniz. Çoğu uygulama için belki üçte bir kesme ve üçte iki kopma istiyorsunuz.
Kalıp Malzemeleri
Zımbalar ve kalıp düğmeleri genellikle takım çeliğinden yapılır. D2 yaygındır. Yumuşak çelik üzerinde makul bir süre dayanır. Aşındırıcı malzemeler veya uzun çalışmalar için M2 yüksek hız. Gerçekten yüksek hacimli veya her şeyi yiyen paslanmaz için karbür.
Kalıp pabuçları A36 veya dökme demirdir. Bazı mağazalar hafif işlerde alüminyum kalıp setleri kullanır. Küçük bir preste kalıpları değiştirirken ağırlıktan tasarruf sağlar.
Sıyırıcılar sertleştirilmiş takım çeliği veya bronz olabilir. Bronz, sıyırıcının şekillendirilmiş özelliklerle işaretlemeden temas etmesi gerektiğinde iyi çalışır.
Ne Yanlış Gidiyor?
Sümüklüböcek çekmek en büyüğüdür. Kurşun, zımba yüzeyine yapışır ve tekrar yukarı çıkar. Bir sonraki vuruşta yumruk ile kalıp arasında bir vuruş olur ve bir şey kırılır. Cilalı yumruk yüzleri yardımcı olur. Kalıp düğmesiyle vakum da aynı şekilde yapılır. Bazı adamlar yaylı ejektör pimlerine güvenirler ancak bunlar karmaşıklık katar.
Paslanmaz ve alüminyumda yumruk zedelenmesi görülür. Malzeme zımbaya kaynak yapar. Kaplamalar yardımcı olur. TiN veya TiCN. Bazı mağazalar Lubricol veya benzeri kalıp yağlarını kullanıyor. Klorlu yağlar harika çalışıyor ancak artık kimse atıkların imhasıyla uğraşmak istemiyor.
Taşıyıcı şeridin kırılması genellikle ağınızın çok dar olduğu veya pilotlarınızın çok sıkı olduğu anlamına gelir. Ya da birisi baskıyı çok hızlı çalıştırdı. Şerit ilerledikçe sertleşir ve sonunda çatlar.

Bakım
Bileme aralıkları işe göre değişir. Yumuşak çelikte keskinleştirmeler arasında 100.000 vuruş alabilirsiniz. Paslanmaz belki 30000. Motor laminasyonları için silikon çelik daha da az.
Keskinleştirdiğinizde her şeyi eşit tutmalısınız. Zımbalardan 0,002'yi ve kalıp bloğundan 0,002'yi çıkarın. Aksi halde kapalı yükseklikleriniz kontrolden çıkar ve mesafeleriniz kötüleşir.
Pilotlar da giyer. Çoğu mağaza, çapları 0,001 veya daha aşağı düştüğünde pilotları değiştirir. Bundan sonra konum sorunlarını görmeye başlarsınız.
Kolay işlerde 10 milyondan fazla vuruş yaptım. 2 veya önemli bir yeniden işleme ihtiyaç duymadan önce 3 milyon vuruş daha tipiktir. Karbür takımlama daha uzun süre dayanır ancak ilk başta maliyeti daha yüksektir.
Diğer Yöntemlerle Karşılaştırıldığında
Tek vuruşlu kalıplar tek bir işlem yapar. Boşluğu kalıplar arasında elle aktarırsınız. Yavaş ama ucuz takımlama.
Transfer kalıpları, tek tek işlenmemiş parçaları bir dizi istasyon boyunca hareket ettirmek için mekanik parmaklar kullanır. Şeridin çok ağır olacağı daha büyük parçalar için işe yarar. Veya birden fazla indirgeme gerektiren derin çekmelere sahip parçalar.
Progresif kalıplar, hacminiz olduğunda anlamlıdır. Takımların maliyeti daha yüksektir ancak bunu çevrim süresinde geri alırsınız. Yılda belki 50.000 parçanın altında muhtemelen tek vuruşla gidersiniz. Birkaç yüz binin üzerinde ilerici genellikle kazanır.
Nerede Kullanılırlar
Elektrik kontakları. Terminal pimleri. Parantez. Bahar klipleri. Motor laminasyonları. Yarı iletkenler için kurşun çerçeveler. Pilleri yerinde tutan küçük tırnaklar. RF uygulamaları için koruyucu kutular.
Sac metalde aynı küçük ve orta büyüklükteki parçanın çoğuna ihtiyaç duyduğunuz her yerde, muhtemelen bunu yapan ilerici bir kalıp vardır.
Tıbbi parçalar da progresif kalıplarda çalışır. Cerrahi zımbalar. İmplant bileşenleri. Bu işlerde daha fazla dokümantasyon ve daha sıkı süreç kontrolleri bulunur ancak kalıp teknolojisi aynıdır.